杭州3D打印公司_杭州3D打印厂家_杭州三维扫描服务-杭州麦客信息有限公司
杭州麦客专业分享:金属3D打印零件如何做“无支撑设计”?
在日常接单中经常遇到客户咨询:金属SLM零件能不能少用甚至不用支撑?答案是:可以优化,但不能盲目追求“零支撑”。作为资深的杭州3D打印服务商,我们更建议工程师把“无支撑设计”理解为一种可制造性设计方法——通过调整几何、取向和热行为,让支撑只在保护零件质量、构建稳定性和关键尺寸时出现。
支撑结构会消耗机器产能、增加后处理时间,还可能在功能表面留下痕迹。因此,真正优秀的金属3D打印设计,不是到处都没有支撑,而是把支撑放在有价值的地方,并让关键表面远离支撑接触。
一、先理解:支撑并不是无用的,它是质量工具
在金属激光粉末床熔融,也就是常说的SLM工艺中,支撑主要承担两个任务:
锚固零件:抵抗残余应力引起的变形,防止零件翘曲或从基板上脱离。
导出热量:帮助新熔化区域快速散热,减少局部过热和尺寸偏差。
同一个几何形状,在AlSi10Mg中可能打印良好,在SS316L中却可能需要局部支撑。原因包括截面厚度、构建取向、机器参数和零件性能要求不同。所以,无支撑设计不是造型问题,而是制造决策。
二、设计前先问:支撑到底在防止什么?
在修改CAD模型之前,先让切片软件告诉你哪里需要支撑,并判断原因。常见风险有三类:
无支撑悬垂:朝下表面、水平孔上象限、长桥结构等。
热风险:大截面、厚薄突变、密集薄壁等容易积热变形。
锚固风险:细长特征、高薄件、易翘曲结构需要固定。
把每个支撑区域分类后,再决定是改角度、改取向、改截面,还是保留局部易去除支撑。这样能避免一个常见错误:在CAD里删掉了看似多余的支撑,结果打印时零件变形或直接失败。
三、悬垂与桥接:45°是可靠起点,但不是万能值
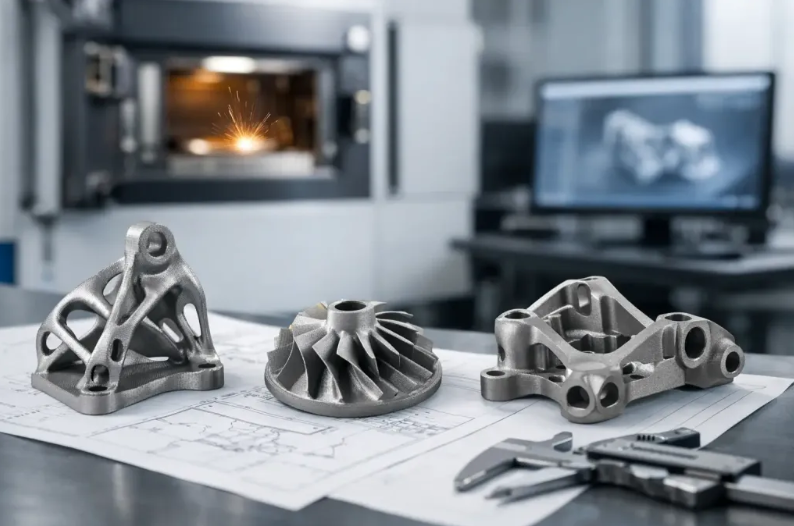
金属SLM中,最怕大面积水平朝下表面。因为它们直接构建在松散粉末上,支撑和散热能力远不如实体金属,容易下垂、粗糙或尺寸超差。
杭州3D打印公司在做可制造性评审时,通常建议:
- 朝下表面尽量设计为与水平面约45°或更陡。
- 用斜面、拱形、泪滴形、倒角过渡替代水平大顶面。
- 矩形开口可考虑改为菱形、哥特式拱形或泪滴形,在不影响功能包络的前提下实现自支撑。
- 桥接结构尽量缩短,可增加中间加强筋、改变载荷路径,或让非关键表面朝下。
需要注意的是,真正自支撑角度取决于机器、材料、层厚、轮廓策略和表面质量要求。外观面、密封面、配合面应更保守,最好先在目标工艺上验证。
四、孔、螺纹、轴承位:打印近净形,CNC保精度
水平圆孔是支撑的常见来源。孔的上半部分会形成浅悬垂,影响圆度和内表面质量。如果功能允许,水平通道可以设计成泪滴形或菱形孔,减少内部支撑。
但对于精密孔、螺纹、轴承座和密封接口,增材制造更适合做“近净成形”,而不是最终尺寸。建议预留加工余量,并尽早定义后加工基准。一个无法满足关键孔公差的无支撑设计,并不是可量产设计。
这也是杭州3D打印服务的重要价值:我们不仅提供SLM打印,还可以配合CNC后处理、检测规划,帮助零件从打印毛坯走向最终成品。
五、构建取向是设计变量,不只是摆放角度
零件取向会影响支撑体积、机械性能、表面质量、残余应力方向、尺寸精度、打印时间和清粉难度。所以,在改局部几何之前,先评估取向。
倾斜零件可以减少大面积朝下区域,让热量分布更均匀,但也可能增加构建高度、打印时间和侧壁阶梯纹。最佳取向,是在质量、效率、后处理可达性和检测要求之间取得平衡。
高精度表面和外观面应尽量远离支撑接触。如果必须加支撑,可把支撑放在牺牲垫、非功能面或后续要机加工的区域。对于装配接口,可考虑增加可去除凸片或加工余量,而不是让支撑直接接触最终配合面。
六、内部通道:能清粉,才算真正无支撑
如果零件内部困住未熔合粉末,它就不能称为无支撑设计。内部通道从第一版CAD开始就要考虑粉末排出:
在计划构建取向的低点设置清粉口。
清粉口要足够大,适应粉末粒径、通道长度和清洁方式。
避免长盲孔、单小口封闭腔体和通道直径突变。
弯曲通道和渐变过渡通常比尖锐内角更容易清粉。
热管理零件还要考虑冲洗、压力测试或CT检测需求。
内部支撑尤其危险,因为可能无法去除。如果内部顶面需要支撑,优先重新设计通道截面;若不可行,再评估拆分打印、传统机加工或其他工艺。
七、控制热流与截面变化,减少变形风险
金属SLM是热过程。每层局部熔化后快速凝固,会产生残余应力,导致薄特征上翘或大截面变形。无支撑设计要尽量实现可预测的热流,避免突然的热不连续。
建议:
厚薄区域之间使用平滑过渡。
加强筋通过圆角融入壁面,不要突然终止。
避免孤立薄鳍直接连接厚重实体。
大型截面可考虑空心化,但内部必须可清粉且不能形成无支撑顶面。
紧密排列的壁、销、通道要留足间隙,防止积热熔合。
最小壁厚、间隙、销径和通道尺寸,应基于验证过的工艺指南,而不是照搬通用值。
八、生产前验证:从CAD到后处理都要评审
一个可靠的无支撑设计,需要经过结构化的可制造性审查。建议从原生CAD或高质量STEP文件开始,而不是只看STL。评审内容包括:
- 预期构建取向;
- 朝下角度和悬垂区域;
- 封闭体积和清粉路径;
- 薄特征和关键基准;
- 加工余量和支撑去除可达性;
- 材料、机器、层厚和工艺参数匹配性。
对于首件和生产关键件,可加入测试 coupon 或见证特征,用于验证密度、拉伸性能、尺寸漂移和表面质量。同时要记录热处理、应力消除、支撑去除、CNC加工、喷砂和涂层等后处理路线,因为这些都会影响最终尺寸和表面状态。
九、杭州麦客信息-3D打印服务如何帮您落地?
如果您正在开发金属SLM零件,杭州麦客信息-3D打印服务可以帮您从源头减少试错成本。我们可以配合进行:
金属SLM打印可行性评估;
支撑策略与构建取向优化;
AlSi10Mg、SS316L等材料打印;
CNC后处理、去支撑、抛光、喷砂;
尺寸检测与批量生产衔接。
我们不会简单承诺“完全无支撑”,而是根据零件功能、材料特性和后处理要求,帮您找到更稳定、更经济、更容易交付的打印方案。
如果您正在寻找杭州3D打印厂家,希望优化金属零件的SLM打印方案,欢迎联系我们的3D打印服务团队。把图纸或STEP文件发给我们,我们可以为您做可制造性评估、支撑优化建议和报价。
相关推荐
-

翻模与3D打印怎么选?一篇看懂两者的区别、成本与质量
273在产品打样和小批量生产中,很多客户都会问同一个问题:翻模和3D打印,到底该选哪个?哪个更便宜?哪个质量更好? 今天,杭州3D打印厂家——麦客信息就从原理、成本、质量、周期四个维度,把两者的区别一次性说清楚,帮助您做出更合适的选择。 一、原理不同:减法...
查看全文 -
超越刚硬:TPU 3D打印,解锁柔性制造的无限可能!
352当您想到3D打印材料时,最可能浮现在脑海中可能是PLA、PETG、ABS或ASA这样的硬质材料。然而,有时您需要具有柔韧性、在压力下可弯曲或压缩的部件,这个时候你就需要TPU 材料。下面杭州3D打印公司——麦客信息将为您分享TPU 3D打印指南,如果您正考虑用这个材料来打印...
查看全文 -
从原型设计到备件供应:杭州光固化3D打印在船舶领域的规模化应用
403光固化3D打印技术正为船舶制造业带来全新变革,凭借卓越的精度、高效的成型能力以及出色的复杂结构表现,它正在成为推动船舶设计、制造与维护升级的关键工具。无论是在前期开发、零部件生产还是后期运维中,该项技术都展现出广泛的应用潜力。 以下杭州3D打印公...
查看全文 -
从阀芯制造看杭州3D打印技术:如何攻克极端工况零件的生产难关
115在石油、化工、船舶、发电等重工业领域,有一类零件虽不起眼,却承担着流体的精准调控使命——液压阀芯。它长期浸泡在高腐蚀性介质中,承受高温高压与频繁动作,对材料性能和制造精度的要求近乎苛刻。传统工艺对此束手束脚,而通过杭州3D打印技术却能轻松解决痛点和实...
查看全文